Resumen
Introducción: El crecimiento global en el sector de complementos alimenticios ha impulsado la producción industrial de creatina en polvo. Sin embargo, su síntesis y posterior cristalización con disolventes orgánicos, como el etanol, generan riesgos químicos que deben coordinarse con la prevención de riesgos laborales para evitar consecuencias irreversibles en la salud de los trabajadores.
Método: Se evaluó cuantitativamente el riesgo higiénico por vapores de etanol en un cristalizador industrial de 2000 L (400 L destinados a la fase gas) dentro de una sala de 500 m3. Utilizando el software ChemCad y la Ley de Raoult modificada con el modelo NRTL (coeficiente de actividad medio de 1,2), se calculó el equilibrio líquido-vapor del sistema bicomponente agua/etanol (fracción molar 90-95%) a lo largo de 9 etapas térmicas (20 °C a 60 °C). Los valores se contrastaron con el Límite de Exposición Corta (VLA-EC) de 1000 mg/L.
Resultados: Las fases de calentamiento y mantenimiento a 60 °C registraron la mayor generación de vapor en la cámara, alcanzando concentraciones teóricas de 1283,3mg/L y 1325,2 mg/L respectivamente, lo que representa un riesgo inaceptable del 128% y 133% respecto al valor límite. En contraste, durante la apertura y descarga (20-25 °C), el riesgo higiénico en la sala disminuyó drásticamente hasta un aceptable 0,01%.
Conclusiones: Se concluye que la apertura o parada del cristalizador a altas temperaturas (60 °C) supone un riesgo higiénico inminente e intolerable, mientras que operar el equipo en las fases de enfriamiento y maduración final garantiza un entorno de trabajo seguro.
Palabras clave: creatina; equilibrio; etanol.
Abstract
Introduction: Global growth in the dietary supplements sector has driven the industrial production of creatine powder. However, its synthesis and subsequent crystallization using organic solvents, such as ethanol, generate chemical risks that must be coordinated with occupational risk prevention to avoid irreversible consequences for workers’ health.
Method: The hygienic risk from ethanol vapors was quantitatively evaluated in a 2,000 L industrial crystallizer (with 400 L allocated to the gas phase) inside a 500 m3 room. Using ChemCad software and Raoult’s Law modified with the NRTL model (mean activity coefficient of 1.2), the liquid-vapor equilibrium of the water/ethanol binary system (90-95% molar fraction) was calculated across 9 thermal stages (20 °C to 60 °C). The values were compared against the Short-Term Exposure Limit (STEL/VLA-EC) of 1,000 mg/L.
Results: The heating and maintenance phases at 60 °C recorded the highest vapor generation in the chamber, reaching theoretical concentrations of 1,283.3 mg/L and 1,325.2 mg/L respectively, which represents an unacceptable risk of 128% and 133% relative to the limit value. In contrast, during opening and discharge (20-25 °C), the hygienic risk in the room dropped drastically to an acceptable 0.01%.
Conclusions: It is concluded that opening or stopping the crystallizer at high temperatures (60 °C) poses an imminent and intolerable hygienic risk, whereas operating the equipment during the cooling and final maturation phases ensures a safe working environment.
Keywords: creatine; equilibrium; ethanol.
Introducción
La evolución industrial y tecnológica constante implica un beneficio para la sociedad y la economía global de un país, mejorando la calidad de vida, el uso racional de recursos y el respeto por el medioambiente. En el sector farmacéutico, el diseño de nuevos fármacos y complementos alimenticios aporta un crecimiento exponencial favoreciendo una mejora en la calidad y esperanza de vida, así como un beneficio en el producto interior bruto de un país (1).
No obstante, el rápido desarrollo de procesos industriales y tecnologías asociadas a los regímenes productivos debe ir de forma consonante con otras disciplinas industriales como es la prevención de riesgos laborales, más concretamente la especialidad de Higiene Industrial.
En el mercado de los complejos alimentarios la creatina aporta un consumo creciente en el ámbito de la salud deportiva, adquiriendo una posición clave a nivel global, posicionando el mercado global en un orden próximo a los 500-900 millones de USD entre los años 2023 y 2025 (2)(3) con una previsión de crecimiento entre el 8 y el 18%. Este crecimiento tiene su origen principalmente en la expansión del fitness activo y por el incremento de consumo por deportistas no competitivos. La creatina en polvo sigue siendo una de las formulaciones más ampliamente consumidas en el sector (3) que permite al consumidor la mejora en los resultados de rendimiento físico mejorando el mismo, aumentando la masa muscular o incluso la recuperación tras una lesión.
La prevención de riesgos laborales se consolidó en España con la Ley 31/1995 (4), que estableció el marco normativo para garantizar la seguridad y salud de los trabajadores. Posteriormente, la legislación y documentos técnicos como las Notas Técnicas de Prevención (NTP) han facilitado la identificación, evaluación y control de riesgos. No obstante, la evolución de los procesos industriales y las nuevas tecnologías plantea nuevos desafíos preventivos, especialmente en ámbitos con limitada bibliografía científica, evidenciando la necesidad de integrar la prevención desde las fases iniciales de diseño y optimización industrial.
1. La síntesis de creatina
La síntesis de creatina a nivel industrial se puede considerar un proceso reciente y en continuo desarrollo según el laboratorio y especificaciones finales deseadas de la creatina, no obstante, en términos generales puede quedar dividido en las siguientes etapas (5):
- Síntesis química.
- Purificación.
- Cristalización.
- Separación sólido-líquido.
- Lavado de cristales.
- Secado.
A continuación, se define de cada una de las etapas anteriores aportando mayor detalle en la sección de cristalización donde se pretende evaluar el riesgo higiénico consecuencia de los solventes empleados.
1.1 Síntesis química
La síntesis química se obtiene habitualmente mediante la reacción entre la sarcosina (N-metilglicina) y cianamida, llevada a cabo en medio acuoso bajo condiciones controladas de temperatura, concentración y pH según la siguiente reacción de adición nucleófila donde el grupo amino de la sarcosina (6) ataca al carbono electrofílico de la cianamida según la reacción 1:
El medio de reacción implica unas condiciones de pH neutro-básico para asegurar que la sarcosina esté en forma reactiva. La temperatura habitual oscila los 50-80ºC para acelerar la cinética y por tanto generación de la creatina monohidrato. Como la mayor parte de los procesos industriales, la generación de subproductos de reacción, exceso de agua como medio de reacción, así como de reactivos no reaccionados implica la necesidad de la siguiente etapa de purificación, más aún atendiendo a los criterios sanitarios en el ámbito farmacéutico.
1.2 Purificación del producto obtenido
Tras la síntesis, la solución se somete a diferentes tratamientos para eliminar impurezas y mejorar la calidad final del producto. Son operaciones unitarias habituales la filtración, decoloración mediante distintos tipos de adsorbentes (carbones activos, por ejemplo) y tratamientos de clarificación. El objetivo es obtener una disolución con una elevada concentración de creatina y una mínima presencia de contaminantes que puedan afectar a la pureza del producto cristalizado (6).
1.3 Cristalización:
Se considera una etapa crítica por las condiciones de operación y las variables empleadas, además, es la etapa clave que persigue el presente estudio en cuanto a la evaluación de riesgos higiénicos. Alcanzar las condiciones de sobresaturación que reducen la solubilidad de la creatina obtenida en fases anteriores y la formación de cristales con una morfología adecuada a los estándares de calidad es el principal objetivo (7). Para asegurar la secuencia de cristalización se considera que la creatina es muy soluble en disolventes específicos a elevada temperatura procediendo a disolverse la misma en el nuevo medio. El control posterior y progresivo de la temperatura mediante un enfriamiento intenso y progresivo hace que la creatina quede sobresaturada en esas condiciones comenzando la cristalización. Se procede por último al filtrado y lavado final con alcohol específico.
Entre los solventes empleados, el metanol y el etanol presentan los mayores rendimientos, aunque también implican mayores riesgos (8). Su elección depende de las propiedades de solubilidad, cristalización y las condiciones específicas del proceso. El metanol, de mayor polaridad, presenta una toxicidad ampliamente regulada y documentada, mientras que el etanol ofrece una alternativa con menor peligrosidad. Por ello, el presente estudio se centra en el etanol como solvente de referencia, aplicando el principio de reducción del riesgo en origen establecido por la legislación preventiva. La evaluación higiénica se realizó conforme a los Límites de Exposición Profesional a agentes químicos (9), actualizados anualmente, considerando los valores de exposición corta correspondientes a 2025 (Tabla 1) como referencia para la evaluación de riesgos y planificación preventiva del proceso de cristalización.
| Año/Componente | VLA-ED (mg/L) | VLA-EC (mg/L) |
| 2025 (etanol) | No aplica | 1000 |
1.4 Separación sólido/líquido
Una vez formados los cristales, estos deben separarse de la solución donde crecieron. Como operación física las técnicas más empleadas y documentadas son la filtración a vacío y la centrifugación. Se debe prestar especial atención a esta fase con el objetivo de no alterar la estructura y morfología de los cristales formados para asegurar la calidad del producto y estándares requeridos para su comercialización.
1.5 Lavado de cristales
Después de la separación, los cristales suelen retener pequeñas cantidades de solución madre en su superficie. El lavado se realiza utilizando pequeñas cantidades de agua fría o de un disolvente adecuado para eliminar impurezas superficiales, reducir residuos de reactivos incrementar la pureza final como objetivos principales. Debe hacerse cuidadosamente para evitar pérdidas excesivas de producto por disolución (10).
1.6 Secado
La última etapa consiste en eliminar la humedad residual presente en los cristales. Los métodos más comunes incluyen el secado en estufa, a vacío y con lecho fluidizado. El secado permite obtener una creatina estable, con la humedad especificada para almacenamiento y comercialización (11). Un secado adecuado evita problemas de aglomeración, degradación y crecimiento microbiano durante la conservación.
2. La ley de Raoult y la presión de vapor: principio termodinámico para la evaluación del riesgo
La cristalización de creatina se lleva a cabo empleando disoluciones binarias agua-etanol con una fracción molar de etanol cercana al 90 %, favoreciendo la sobresaturación, el rendimiento del proceso y la obtención de cristales de elevada calidad. En estas condiciones, la Ley de Raoult (12), junto con los principios del equilibrio líquido-vapor, constituye una herramienta adecuada para estimar de forma predictiva la concentración de etanol en fase vapor y apoyar la evaluación preliminar del riesgo higiénico. El principio termodinámico de la misma indica que la presión de vapor de una mezcla se puede calcular como la presión de vapor del compuesto puro en cuestión a la temperatura del proceso multiplicado por la fracción molar del mismo. En la ecuación 1 se muestra el principio:
Donde:
- Pi: presión parcial de vapor del componente i en la disolución.
- Xi: fracción molar del componente i en la fase líquida.
- Pi0: presión de vapor del componente i puro a la misma temperatura.
En la mezcla agua-etanol (13), la Ley de Raoult presenta desviaciones respecto al comportamiento ideal debido a las interacciones moleculares entre ambos componentes. Estas desviaciones se corrigen mediante el coeficiente de actividad (γ), cuyo valor puede ser superior o inferior a la unidad, modificando la presión de vapor calculada por la ley ideal (14). La determinación de este coeficiente puede realizarse mediante diferentes modelos termodinámicos, como Van Laar, Margules o NRTL (Non-Random Two Liquid) (15). Para el sistema agua-etanol, la bibliografía y los resultados experimentales disponibles indican que el modelo NRTL proporciona las mejores predicciones del equilibrio líquido-vapor. En este trabajo, el coeficiente de actividad se obtuvo mediante el software ChemCAD (16), que permitió simular el comportamiento termodinámico de la mezcla y calcular sus propiedades en las distintas condiciones de operación. Una vez determinado el coeficiente de actividad, el equilibrio líquido-vapor se describe mediante la ecuación 2:
Donde:
- Pi: presión parcial del componente i.
- Xi: fracción molar del componente i en la fase líquida.
- Pi0: presión de vapor del componente puro i a la misma temperatura.
- ɣi: coeficiente de actividad del componente i.
2.1 Real Decreto 374/2001 y evaluación de la exposición
En España no existe actualmente un protocolo, Nota Técnica de Prevención o normativa específica que defina los riesgos y medidas preventivas asociados a los vapores de etanol. Los Límites de Exposición Profesional (Tabla 1) establecen un valor límite de exposición corta de 1000 mg/L. Conforme al Real Decreto 374/2001 (17), la evaluación higiénica debe considerar tanto la concentración ambiental como las condiciones operativas del proceso. En operaciones de cristalización industrial con mezclas hidroalcohólicas, la generación de vapores puede estimarse mediante modelos de equilibrio líquido-vapor, como la Ley de Raoult modificada con coeficientes de actividad, permitiendo predecir la exposición y definir medidas preventivas desde la fase de diseño del proceso (18).
2.2 Toxicocinética y toxicodinámica del etanol
Los vapores de etanol, una vez inhalado, atraviesan rápidamente la barrera alveolo-capilar y se distribuye por vía sistémica debido a su elevada solubilidad en agua. Su metabolismo tiene lugar principalmente en el hígado (19) mediante la enzima alcohol deshidrogenasa, que transforma el etanol en acetaldehído y posteriormente en acetato mediante la aldehído deshidrogenasa.
La exposición a concentraciones moderadas de etanol puede causar irritación ocular y respiratoria, sequedad de mucosas, cefalea, fatiga y alteraciones de la concentración. A concentraciones elevadas predominan los efectos depresores del sistema nervioso central, como mareos, somnolencia, pérdida de coordinación y disminución del tiempo de reacción, pudiendo llegar a provocar pérdida de conciencia y depresión respiratoria en exposiciones extremas.
Respecto a la exposición crónica, la evidencia disponible indica que el etanol no presenta un potencial carcinogénico relevante por inhalación en condiciones habituales de exposición ocupacional. No obstante, exposiciones repetidas a concentraciones elevadas pueden provocar irritación persistente de las mucosas, dermatitis por contacto y alteraciones funcionales leves del sistema nervioso central (20). En relación con el Real Decreto 1299/2006 (21), el etanol no figura de forma específica en el cuadro de enfermedades profesionales, aunque sí se incluyen otros alcoholes y disolventes orgánicos utilizados en sectores como el químico y el farmacéutico. En este contexto, la metodología desarrollada podría adaptarse a la evaluación predictiva de otros disolventes volátiles, previa adecuación de los parámetros termodinámicos y de las condiciones particulares de cada proceso.
3.1 Los cristalizadores industriales
El diseño de los cristalizadores industriales depende del producto obtenido y de las características del proceso, aunque su objetivo común es alcanzar la sobresaturación necesaria para favorecer la cristalización. En la producción de creatina, el etanol actúa como antisolvente, facilitando la separación de fases y mejorando el rendimiento del proceso. Estos equipos disponen habitualmente de un espacio de cabeza ocupado por la fase gaseosa, donde se establece el equilibrio líquido-vapor descrito por la Ley de Raoult (22), constituyendo el principal origen de la generación de vapores de etanol y, por tanto, de la exposición potencial de los trabajadores.
La temperatura es una variable crítica del proceso, ya que influye en la cinética de cristalización y en la presión de vapor del etanol. Su aumento favorece la volatilización del disolvente y la acumulación de vapores en el espacio de cabeza del cristalizador, especialmente durante el calentamiento del licor madre. Por ello, las operaciones de apertura del equipo deben planificarse desde un enfoque preventivo. Las condiciones de operación y las hipótesis del modelo predictivo se detallan en Materiales y Métodos.
En términos de riesgo asociado al equipo y al régimen operativo el cristalizador aporta distintas etapas durante su funcionamiento con riesgo higiénico por vapores de etanol destacando entre ellas los procesos de carga del solvente (que por lo general se suele automatizar para reducir la exposición del trabajador), así como las fases de muestreo manual, descarga del sólido, limpieza de la unidad y venteos sin condensación durante los calentamientos (23).
Objetivos generales y específicos
En el presente estudio se propone un modelo predictivo de carácter exclusivamente teórico, cuyas hipótesis han sido definidas con el propósito de reproducir un escenario industrial representativo para la cristalización de creatina y estimar de forma preliminar la exposición potencial a vapores de etanol. En consecuencia, los resultados obtenidos deben interpretarse como una aproximación teórica orientada a la evaluación preventiva del riesgo higiénico durante el diseño/monitorización del proceso, y no como una evaluación higiénica experimental, ya que el modelo no ha sido validado mediante mediciones realizadas en condiciones reales de operación. Su finalidad es proporcionar una herramienta de apoyo para la identificación temprana de escenarios potenciales de exposición y facilitar la planificación de futuras campañas de validación experimental.
Se pretende con el presente trabajo aportar a la comunidad científica, y en particular a todos los profesionales de la prevención en riesgos laborales, una metodología de trabajo y evaluación de riesgos higiénicos en la etapa que mayor riesgo químico implica la síntesis de creatina. Se persigue además como objetivos específicos:
- Proporcionar una herramienta de apoyo para los servicios de prevención del sector farmacéutico aplicable a procesos con disolventes orgánicos de elevada presión de vapor.
- Generar una referencia bibliográfica para futuras investigaciones, documentos técnicos, evaluaciones de riesgo y actividades formativas en prevención.
- Favorecer la integración de criterios preventivos en el diseño y operación de equipos industriales mediante la colaboración con fabricantes.
- Proporcionar una metodología susceptible de adaptarse a otros procesos de purificación mediante disolventes orgánicos, siempre que se ajusten previamente los parámetros termodinámicos y las propiedades fisicoquímicas específicas del disolvente empleado.
- Establecer una metodología integradora entre diseño de procesos, termodinámica y prevención de riesgos laborales, aportando una visión predictiva del riesgo asociado a contaminantes orgánicos en fase vapor.
Materiales y métodos
La determinación cuantitativa del riesgo higiénico requirió establecer hipótesis de cálculo representativas de las condiciones habituales de operación industrial, basadas en criterios de diseño de equipos de proceso y bibliografía especializada (24). Se consideró un cristalizador de 2000 L con un volumen de cabeza de 400 L (20 % del volumen total), valor habitual en equipos de cristalización para garantizar un funcionamiento seguro y una adecuada operación del proceso (25). Este volumen gaseoso se empleó para estimar la masa de etanol presente en fase vapor y su potencial liberación durante la apertura del cristalizador. La metodología propuesta permite adaptar estos parámetros a otras configuraciones industriales sin modificar el fundamento del modelo predictivo.
Para la matriz a cristalizar se supondrá que la mayor proporción la establece el etanol (90% molar), seguido del agua (9%) y de creatina (1%) (25). Durante la fase de cristalización la composición de creatina se ve incrementada en su fase sólida, lo que produce una reducción de su fracción molar disuelta y por ello un aumento de la fracción molar de disolvente. Para el presente estudio se considerará el 90% en fracción molar de etanol en el inicio del proceso llegando a alcanzar el valor del 95% tras el enfriamiento final.
Para la variable temperatura hay que considerar que el cristalizador opera en distintas fases/ciclos con el objetivo de alcanzar mayor solubilidad de las especies involucradas y su posterior cristalización controlada. Se define a continuación en la Tabla 2 los ciclos de operación y su temperatura asociada junto con el gradiente de temperatura en aquellas etapas en las que el cambio de temperatura es dependiente del tiempo (24):
| Etapa | Operación | Perfil de temperatura | Gradiente térmico |
| 1 | Carga inicial de solución acuosa | 25 °C | No aplica |
| 2 | Adición de etanol | 25 °C | No aplica |
| 3 | Calentamiento | 25 → 60 °C | +0,58 °C/min |
| 4 | Mantenimiento de disolución | 60 °C | 0 °C/min |
| 5 | Enfriamiento controlado | 60 → 40 °C | ≈ −0,17 °C/min (120 min total si se divide en 2 h globales de enfriamiento) |
| 6 | Enfriamiento final | 40 → 20 °C | variable (más lento recomendado: −0,5 a −1 °C/min si se controla por nucleación) |
| 7 | Maduración de cristales | 20 °C | 0 °C/min |
| 8 | Apertura y descarga | 20–25 °C | No aplica |
| 9 | Limpieza | 20–30 °C | Variable en función de las condiciones ambientales del entorno |
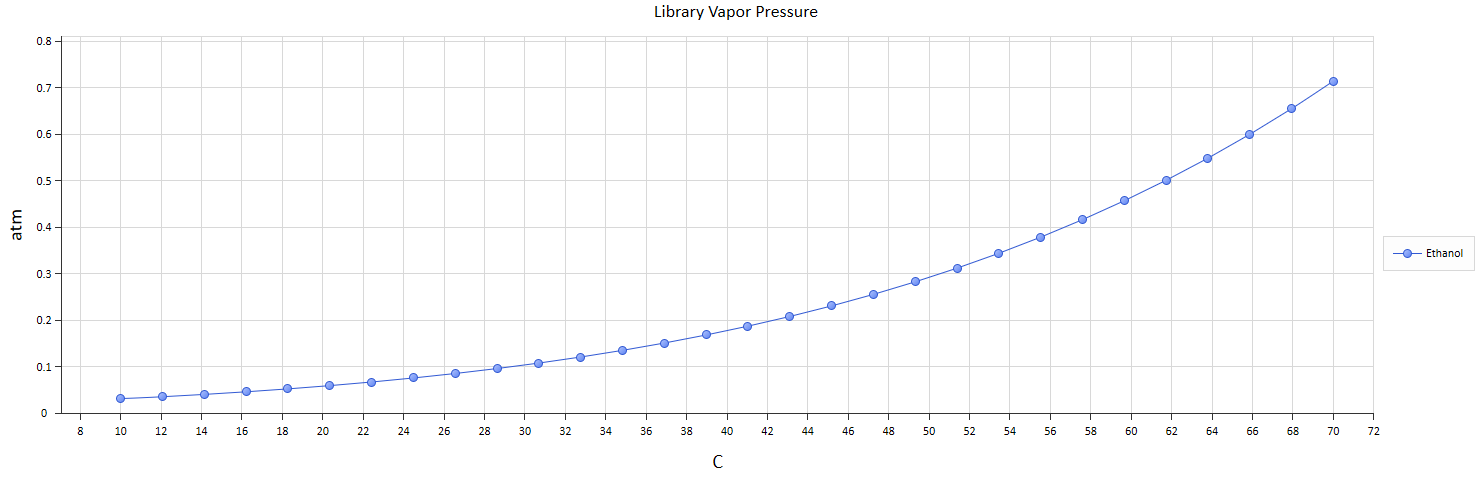
Para la determinación de las propiedades termodinámicas del medio se trabajó con el Software ChemCad (16) que permite evaluar la presión de vapor a distintas temperaturas para el etanol puro. En la figura 1 se muestra el valor de la presión de vapor del etanol puro en función de la temperatura con el software. El intervalo de temperaturas simulado se define acorde a los valores máximo y mínimo del cristalizador definidos anteriormente:
Para caracterizar el comportamiento real de la mezcla para la determinación del coeficiente de actividad se considera un valor deducido del equilibrio líquido vapor de ChemCad (16). Esta reflexión permite obtener el valor más ajustado de realidad de la solución mediante el método termodinámico empleado por el propio programa. El valor obtenido medio de coeficiente de actividad para las distintas temperaturas estudiadas es de 1,2. El empleo del Software aporta un cálculo más riguroso para las variables de diseño y su uso en el principio termodinámico del equilibrio líquido vapor.
El método empleado para cuantificar el riesgo higiénico es el definido la Guía técnica para la evaluación y prevención de los riesgos relacionados con los agentes químicos presentes en los lugares de trabajo (25) atendiendo al porcentaje obtenido entre los valores ambientales cuantificados de forma promedia frente al valor de referencia definido en la Guía de exposición a agentes químicos (Ecuación 3):
Donde:
- EC: Exposición corta referida a 15 minutos.
- Ci: concentración del contaminante en el periodo i (en unidades adaptadas a la guía de referencia).
- ti: tiempo de exposición en ese nivel (minutos).
Con la exposición corta anterior (EC) se evalúa el riesgo higiénico (R) comparándolo con los valores de concentración de exposición corta (VL/EC) definidos en la Guía de exposición (Ecuación 4):
En función de los valores obtenidos del riesgo se concluye:
- 0–50%: no hay riesgo higiénico, aceptable.
- 50–100%: existe riesgo medio, condicionado.
- >100%: riesgo higiénico inminente, inaceptable.
El cálculo del número de moles evaporados en cada uno de los ciclos en función del volumen de la cámara o de la sala se determinan con la ecuación de los gases ideales en términos de fracción molar del disolvente que se pretende estudiar (Ecuación 5). La presente ecuación se referencia en la presente comunicación como complemento a la existente en la Guía técnica para la evaluación y prevención de los riesgos relacionados con los agentes químicos presentes en los lugares de trabajo que considera una única presión y temperatura para la determinación de las concentraciones ambientales de los distintos contaminantes legislados:
Donde:
- Xi: fracción molar del disolvente.
- Pi0: presión de vapor del disolvente puro (atm).
- V: volumen disponible fase gas (L).
- nvapor: moles de vapor generado.
- R: constante de los gases ideales (0,082 atm·L/mol ·K).
- T: temperatura (K).
Por último, para evaluar la concentración ambiental en la sala se considerará un volumen de referencia de la sala de 500 m3, orden de magnitud típico en instalaciones piloto o industriales de proceso farmacéutico, considerando espacio operativo, mantenimiento y seguridad (26).
Análisis de sensibilidad:
Con el objetivo de evaluar la robustez del modelo predictivo y estimar la influencia de las principales hipótesis de cálculo sobre las concentraciones de etanol obtenidas, se realizó un análisis de sensibilidad.
Se analizaron tres parámetros considerados representativos de las principales fuentes de incertidumbre del modelo: el coeficiente de actividad del etanol (γ), asociado al comportamiento no ideal del sistema agua-etanol; el volumen de la sala, representativo de distintas configuraciones industriales y la tasa de ventilación general, como principal medida de control de la concentración ambiental. Los intervalos de variación fueron γ = 1,0–1,4, un volumen de sala comprendido entre 300 y 800 m³ y una ventilación entre 0 y 6 renovaciones de aire por hora.
La influencia de cada variable se evaluó comparando las concentraciones de etanol estimadas en el interior del cristalizador y en el ambiente de trabajo respecto al escenario de referencia, determinando la magnitud del cambio producido y su repercusión sobre las conclusiones del modelo. Dado que el presente estudio constituye un modelo predictivo de carácter teórico y no dispone de validación experimental en condiciones reales de operación, este análisis tuvo como finalidad identificar las variables con mayor influencia sobre los resultados y valorar la estabilidad del modelo frente a variaciones razonables de las hipótesis adoptadas.
Resultados
A continuación, en la Tabla 3 se muestra la relación de resultados obtenidos para cada fase del proceso acorde a las variables intensivas (temperatura y presión) como extensivas (volumen de la cámara y volumen de la sala). En la misma se cuantifica el número de moles de etanol en estado gaseoso generado en cada una de las etapas, de las cuales se debe prestar especial atención a la última por ser el momento en que el trabajador se encuentra más expuesto al contaminante en térmicos en exposición química. De igual forma con el objetivo de cumplir con la legislación vigente se cuantifica el riesgo como porcentaje según la clasificación: sombreado verde sin riesgo higiénico, sombreado naranja, existe riesgo dudoso y sombreado rojo existe riesgo higiénico inminente.
| Etapa | Fracción molar de etanol | Operación | Perfil de temperatura | Moles de vapor en equilibrio para la cámara del cristalizador (400 L) | Gramos de vapor en equilibrio para la cámara de cristalización (400 L) | Concentración en la cámara de cristalización (mg/L) | Riesgo higiénico próximo a la cámara de cristalización (%) | Concentración referida a la sala industrial (500 m3) | Riesgo higiénico en la sala industrial (%) |
|---|---|---|---|---|---|---|---|---|---|
| 1 | 0,9 | Carga inicial de solución acuosa | 25 °C | 1,57 | 72,5 | 181,2 | 18 | 0,14 | 0,01 |
| 2 | 0,9 | Adición de etanol | 25 °C | 1,57 | 72,5 | 181,2 | 18 | 0,14 | 0,01 |
| 3 | 0,92 | Calentamiento | 25 → 60 °C | 11,14 | 513,3 | 1283,3 | 128 | 1,03 | 0,10 |
| 4 | 0,95 | Mantenimiento de disolución | 60 °C | 11,51 | 530,1 | 1325,2 | 133 | 1,06 | 0,11 |
| 5 | 0,95 | Enfriamiento controlado | 60 → 40 °C | 4,99 | 230,0 | 575,0 | 57 | 0,46 | 0,05 |
| 6 | 0,95 | Enfriamiento final | 40 → 20 °C | 1,60 | 73,7 | 184,2 | 18 | 0,15 | 0,01 |
| 7 | 0,95 | Maduración de cristales | 20 °C | 1,60 | 73,7 | 184,2 | 18 | 0,15 | 0,01 |
| 8 | 0,95 | Apertura y descarga | 20–25 °C | 1,58 | 72,8 | 182,1 | 18 | 0,15 | 0,01 |
| 9 | 0,95 | Limpieza | 20–30 °C | 2,67 | 122,8 | 306,9 | 31 | 0,25 | 0,02 |
En cuanto al análisis de sensibilidad los resultados obtenidos son los siguientes (Tabla 4):
| Parámetro con influencia estudiada | Valor de referencia | Rango evaluado | Concentración en cámara (mg/L) | Concentración en sala (mg/L) | Variación máxima (%) | Influencia sobre el modelo |
|---|---|---|---|---|---|---|
| Coeficiente de actividad (γ) | 1,2 | 1,0–1,4 | 1104,3–1546,0 | 0,88–1,24 | ±16,7 | Alta. Controla directamente la presión parcial de etanol mediante la Ley de Raoult modificada. |
| Volumen de la sala (m³) | 500 | 300–800 | 1325,2 (constante) | 1,77–0,66 | +34 / −47 | Media. No modifica la generación de vapores, pero sí su dilución en el ambiente. |
| Ventilación general (renovaciones·h-¹) | 0 | 0–6 | 1325,2 (constante) | Reducción >85 % | >85 | Muy alta sobre la concentración ambiental. Constituye la medida de control más eficaz. |
Discusión
Atendiendo a los resultados se deduce como la variable clave para la evaluación y control del riesgo higiénico en la fase de cristalización de la creatina depende directamente de la temperatura del proceso.
La aplicación de los principios de equilibrio líquido-vapor, justificados y demostrados en la Ley de Raoult corregida mediante coeficientes de actividad, permitió cuantificar de forma teórica la cantidad de etanol presente en fase gaseosa durante las distintas etapas del proceso, evidenciando una correlación directa entre el incremento de temperatura y el aumento de la concentración potencial de contaminante en el entorno inmediato del cristalizador bajo distintos escenarios y fases del proceso. La utilización de la Ley de Raoult corregida mediante coeficientes de actividad resulta consistente con la metodología empleada habitualmente para describir sistemas líquidos no ideales en ingeniería química. Diversos autores (27) consideran que este enfoque proporciona estimaciones suficientemente robustas para estudios preliminares de diseño cuando no se dispone de información experimental específica.
Las etapas de calentamiento y mantenimiento de la disolución a 60 °C presentaron los mayores niveles de vapor de etanol en equilibrio, alcanzando concentraciones teóricas de 1283,3 mg/L y 1325,2 mg/L en la cámara de cristalización. Estos valores equivalen al 128 % y 133 % del valor límite de exposición corta considerado para el presente estudio, lo que evidencia que una apertura no controlada del cristalizador durante estas fases supondría una situación potencialmente inaceptable desde el punto de vista higiénico.
Por el contrario, durante las etapas finales de enfriamiento, maduración de cristales y descarga del producto, los niveles calculados disminuyen significativamente, situándose en torno al 18 % del límite de referencia. Este comportamiento confirma que el control de la temperatura constituye una de las medidas preventivas más eficaces para reducir la exposición potencial de los trabajadores. La reducción progresiva de la presión de vapor del etanol conforme disminuye la temperatura permite minimizar la cantidad de contaminante disponible para su liberación al ambiente durante las operaciones manuales.
Los resultados obtenidos respaldan la utilidad de los modelos predictivos como herramienta de evaluación preliminar del riesgo químico en fases donde aún no es posible realizar mediciones experimentales. En este sentido, Cherrie (28) destaca que la modelización constituye un complemento de creciente importancia dentro de la ciencia de la exposición ocupacional, permitiendo anticipar escenarios potenciales y priorizar medidas preventivas antes de la puesta en marcha de las instalaciones.
Los resultados también ponen de manifiesto la importancia de diferenciar entre el riesgo existente en el interior del equipo y el riesgo ambiental real en el área de trabajo. Mientras que las concentraciones teóricas en el espacio de cabeza del cristalizador pueden superar los criterios higiénicos de referencia, la dilución en una sala industrial de 500 m³ reduce las concentraciones a valores muy inferiores al límite de exposición profesional. Este fenómeno demuestra la relevancia que tienen las condiciones de ventilación, el volumen de trabajo disponible y la dispersión atmosférica en la exposición final del trabajador.
Aunque el presente estudio emplea un enfoque termodinámico basado en el equilibrio líquido-vapor, su finalidad coincide con la de modelos ampliamente utilizados en higiene industrial, como ART o Stoffenmanager® (29), cuya finalidad es estimar la exposición potencial cuando no existen datos experimentales disponibles. La principal diferencia radica en que el modelo desarrollado utiliza propiedades termodinámicas específicas del sistema agua-etanol, proporcionando una aproximación adaptada al proceso de cristalización.
El análisis de sensibilidad confirmó la robustez del modelo predictivo frente a variaciones razonables de los principales parámetros de entrada. El coeficiente de actividad del etanol (γ) fue la variable con mayor influencia sobre la concentración estimada en el cristalizador, resultado coherente con el papel que desempeña en la corrección de la no idealidad del equilibrio líquido-vapor descrito por la Ley de Raoult modificada (30). Por el contrario, el volumen de la sala no alteró la generación de vapores, aunque sí modificó la concentración ambiental debido al efecto de dilución, mientras que la ventilación general produjo reducciones superiores al 85 %, confirmando su eficacia como medida de control de la exposición por inhalación, en concordancia con los principios de la higiene industrial y el diseño seguro de procesos (31) resultados son consistentes con la literatura reciente, que reconoce la utilidad de los modelos predictivos para apoyar la evaluación preliminar de la exposición ocupacional y la planificación de medidas preventivas cuando no existen datos experimentales disponibles (32). No obstante, la principal limitación del modelo continúa siendo su carácter teórico y la ausencia de validación experimental, por lo que los resultados deben interpretarse como una estimación predictiva que deberá contrastarse mediante campañas de medición en condiciones reales de operación.
No obstante, desde el punto de vista preventivo no debe interpretarse esta reducción como una ausencia de riesgo. Las operaciones de apertura, muestreo, limpieza y mantenimiento pueden generar exposiciones localizadas de corta duración significativamente superiores a las concentraciones medias calculadas para toda la sala. Por ello, la evaluación de riesgos debe complementarse con procedimientos de trabajo específicos, sistemas de extracción localizada cuando proceda y una adecuada formación de los operadores encargados de estas tareas.
Uno de los aspectos más relevantes del presente estudio es la posibilidad de realizar una evaluación predictiva del riesgo antes de la puesta en marcha del proceso. En numerosas ocasiones los servicios de prevención se enfrentan a nuevas instalaciones o modificaciones de proceso donde no existen mediciones higiénicas previas. La metodología desarrollada permite estimar escenarios de exposición a partir de variables fácilmente accesibles como la temperatura, el volumen del equipo, la composición de la mezcla y las propiedades fisicoquímicas del disolvente, facilitando la toma de decisiones preventivas desde la fase de diseño.
Debe señalarse, sin embargo, que el modelo presenta determinadas limitaciones. Entre ellas destaca la consideración de equilibrio termodinámico instantáneo, la distribución homogénea del vapor en el volumen gaseoso y la ausencia de fenómenos dinámicos de ventilación, transferencia de materia o condensación. Asimismo, el coeficiente de actividad empleado se ha considerado constante para simplificar los cálculos, cuando en condiciones reales puede experimentar ligeras variaciones con la temperatura y la composición de la mezcla.
A pesar de estas limitaciones, los resultados obtenidos son coherentes con el comportamiento esperado de los sistemas binarios agua/etanol y con los principios termodinámicos que gobiernan la volatilización de los disolventes orgánicos. La metodología propuesta constituye por tanto una herramienta técnica de interés para la evaluación preliminar de riesgos higiénicos en procesos farmacéuticos y químicos donde intervengan solventes volátiles, aportando un enfoque cuantitativo que complementa los procedimientos tradicionales de evaluación establecidos en la legislación vigente.
Conclusiones
El presente estudio demuestra que la temperatura es la variable de proceso con mayor influencia sobre la generación de vapores de etanol durante la cristalización de creatina. Las etapas de calentamiento y mantenimiento a 60 °C presentan los mayores niveles potenciales de exposición, mientras que las fases de enfriamiento y descarga muestran valores significativamente inferiores.
La aplicación de principios termodinámicos basados en la Ley de Raoult y el equilibrio líquido-vapor ha permitido desarrollar una metodología sencilla para estimar de forma preliminar el riesgo higiénico asociado al proceso. Los resultados obtenidos evidencian la utilidad de este enfoque para identificar etapas críticas y establecer medidas preventivas antes de la puesta en marcha de la instalación.
Desde el punto de vista preventivo, los resultados destacan la importancia de mantener el cristalizador cerrado durante las fases de mayor temperatura y de planificar las operaciones manuales una vez finalizado el enfriamiento del sistema, minimizando así la exposición potencial de los trabajadores. Los equipos de protección individual asociados al riesgo de exposición de vapores deberán encontrarse siempre próximos y disponibles para los trabajos de mantenimiento y/o parada de emergencia que puedan surgir ante cualquier incidencia en el ámbito de la seguridad industrial. El control de la temperatura, su histéresis y monitorización se considera una acción clave emparejada a la evaluación del riesgo higiénico por vapores.
Finalmente, la metodología propuesta puede servir como herramienta de apoyo para técnicos de prevención e ingenieros de proceso, siendo además susceptible de aplicarse a otros procesos industriales que empleen disolventes orgánicos volátiles en operaciones de cristalización, purificación o síntesis química.
El modelo desarrollado presenta diversas limitaciones inherentes a su naturaleza teórica. Entre ellas destacan la adopción de parámetros representativos de operación, la ausencia de fenómenos transitorios de transferencia de materia y la falta de validación experimental mediante campañas de medición en instalaciones industriales. En consecuencia, los resultados obtenidos deben interpretarse como una estimación predictiva orientada a apoyar el diseño preventivo del proceso y no como una caracterización definitiva de la exposición ocupacional.
Bibliografía
- 1.World Health Organization. Global strategy on innovation and access to medicines 2019–2023. Geneva: World Health Organization; 2019.
- 2.Grand View Research. Creatine supplements market outlook [Internet]. San Francisco (CA): Grand View Research; [cited 2026 Jul 29]. Available from: https://www.grandviewresearch.com/horizon/outlook/creatine-supplements-market-size/global
- 3.Grand View Research. Creatine supplements market: Size, share & trends analysis report [Internet]. San Francisco (CA): Grand View Research; 2026 [cited 2026 Jul 29]. Available from: https://www.grandviewresearch.com/industry-analysis/creatine-supplements-market-report
- 4.España. Ley 31/1995, de 8 de noviembre, de Prevención de Riesgos Laborales. Boletín Oficial del Estado. 1995 Nov 10;(269):32590-32611
- 5.Wyss M, Kaddurah-Daouk R. Creatine and creatinine metabolism. Physiol Rev. 2000;80(3):1107-1213. Available from: https://doi.org/10.1152/physrev.2000.80.3.1107
- 6.Kreider RB, Jäger R, Purpura M. Bioavailability, efficacy, safety, and regulatory status of creatine and related compounds: a critical review. Nutrients. 2022;14(5):1035. Available from: https://doi.org/10.3390/nu14051035
- 7.Paul S, Debnath A, Nangia A. Revisiting the solid-state landscape of creatine citric acid: a salt or a cocrystal? J Pharm Sci. 2025;114(4):103688. Available from: https://doi.org/10.1016/j.xphs.2025.01.023
- 8.Song L, Wei L, Si T, Guo H, Yang C. Solution thermodynamics of creatine monohydrate in binary (water + ethanol) solvent systems at T = (278.15 to 328.15) K. J Chem Thermodyn. 2016;92:139-145. Available from: https://doi.org/10.1016/j.jct.2015.09.011
- 9.Instituto Nacional de Seguridad y Salud en el Trabajo (INSST). Límites de exposición profesional para agentes químicos en España. 2026 [Internet]. Madrid: INSST; 2026 [cited 2026 Jul 29]. Available from: https://www.insst.es/documentacion/material-normativo/limites-de-exposicion-profesional-para-agentes-quimicos-2026
- 10.Shahid M, Sefia E, Barton I, Patience DB, Brown CJ. Employing constant rate filtration to assess active pharmaceutical ingredient washing efficiency. Org Process Res Dev. 2022;26(1):153-167. Available from: https://doi.org/10.1021/acs.oprd.1c00272
- 11.Aulton ME, Taylor KMG, editors. Aulton’s pharmaceutics: the design and manufacture of medicines. 5th ed. Edinburgh: Elsevier; 2018.
- 12.Smith JM, Van Ness HC, Abbott MM, Swihart MT. Introduction to chemical engineering thermodynamics. 8th ed. New York: McGraw-Hill Education; 2017.
- 13.Arnautovic Z, Weith T, Heberle F, Brüggemann D. Isobaric vapor-liquid equilibrium for ethanol/water and binary linear siloxane mixtures at 100 kPa. Fluid Phase Equilib. 2022;556:113371. Available from: https://doi.org/10.1016/j.fluid.2021.113371
- 14.Prausnitz JM, Lichtenthaler RN, Gomes de Azevedo E. Molecular thermodynamics of fluid-phase equilibria. 3rd ed. Upper Saddle River (NJ): Prentice Hall PTR; 1999.
- 15.Renon H, Prausnitz JM. Local compositions in thermodynamic excess functions for liquid mixtures. AIChE J. 1968;14(1):135-144. Available from: https://doi.org/10.1002/aic.690140124
- 16.Chemstations Inc. CHEMCAD process simulation software [Internet]. Houston (TX): Chemstations Inc.; 2024 [cited 2026 Jul 29]. Available from: https://www.chemstations.com
- 17.España. Ministerio de la Presidencia. Real Decreto 374/2001, de 6 de abril, sobre la protección de la salud y seguridad de los trabajadores contra los riesgos relacionados con los agentes químicos durante el trabajo. Bol Oficial Estado. 2001 May 1;(104):15893-15899. Available from: https://www.boe.es/eli/es/rd/2001/04/06/374
- 18.Elliott JR, Lira CT. Introductory chemical engineering thermodynamics. 2nd ed. Upper Saddle River (NJ): Prentice Hall; 2012.
- 19.Lieber CS. Metabolism of alcohol. Clin Liver Dis. 2005;9(1):1-35. Available from: https://doi.org/10.1016/j.cld.2004.10.005
- 20.Bevan RJ, Slack RJ, Holmes P, Levy LS. An assessment of potential cancer risk following occupational exposure to ethanol. J Toxicol Environ Health B Crit Rev. 2009;12(3):188-205. Available from: https://doi.org/10.1080/10937400902894160
- 21.España. Ministerio de Trabajo y Asuntos Sociales. Real Decreto 1299/2006, de 10 de noviembre, por el que se aprueba el cuadro de enfermedades profesionales en el sistema de la Seguridad Social y se establecen criterios para su notificación y registro. Bol Oficial Estado. 2006 Dec 19;(302):44487-44546. Available from: https://www.boe.es/eli/es/rd/2006/11/10/1299/con
- 22.Jia S, Yang P, Gao Z, Li Z, Fang C, Gong J. Recent progress in antisolvent crystallization. CrystEngComm. 2022;24(17):3122-3135. Available from: https://doi.org/10.1039/D2CE00059H
- 23.Paustenbach DJ, editor. Patty’s industrial hygiene and toxicology. 5th ed. New York: John Wiley & Sons; 2000.
- 24.Towler G, Sinnott RK. Chemical engineering design: principles, practice and economics of plant and process design. 3rd ed. Oxford: Elsevier; 2022.
- 25.Myerson AS, editor. Handbook of industrial crystallization. 2nd ed. Boston (MA): Butterworth-Heinemann; 2002.
- 26.Hao Y, Chen CC. Nonrandom two-liquid activity coefficient model with association theory. AIChE J. 2021;67(1):e17061. Available from: https://doi.org/10.1002/aic.17061
- 27.Kontogeorgis GM, Folas GK. Thermodynamic models for industrial applications: from classical and advanced mixing rules to association theories. 2nd ed. Chichester (UK): John Wiley & Sons; 2019.
- 28.Cherrie JW. Occupational exposure science. Ann Work Expo Health. 2023;67(8):915-919. Available from: https://doi.org/10.1093/annweh/wxad052
- 29.Schinkel J, Fransman W, Heussen HGA, Kromhout H, Marquart H, Tielemans E. Cross-validation and refinement of the Stoffenmanager as a first tier exposure assessment tool for REACH. Occup Environ Med. 2010;67(2):125-132. Available from: https://doi.org/10.1136/oem.2008.045500
- 30.Smith JM, Van Ness HC, Abbott MM, Swihart MT. Introduction to chemical engineering thermodynamics. 9th ed. New York (NY): McGraw Hill; 2025.
- 31.Seider WD, Seader JD, Lewin DR, Widagdo S, Gani R, Ng KM. Product and process design principles: synthesis, analysis, and evaluation. 4th ed. Hoboken (NJ): John Wiley & Sons; 2017.
- 32.Pega F, Momen NC, Bero L, Whaley P. Towards a framework for systematic reviews of the prevalence of exposure to environmental and occupational risk factors. Environ Health. 2022;21(1):64. Available from: https://doi.org/10.1186/s12940-022-00878-4